各節重點內容
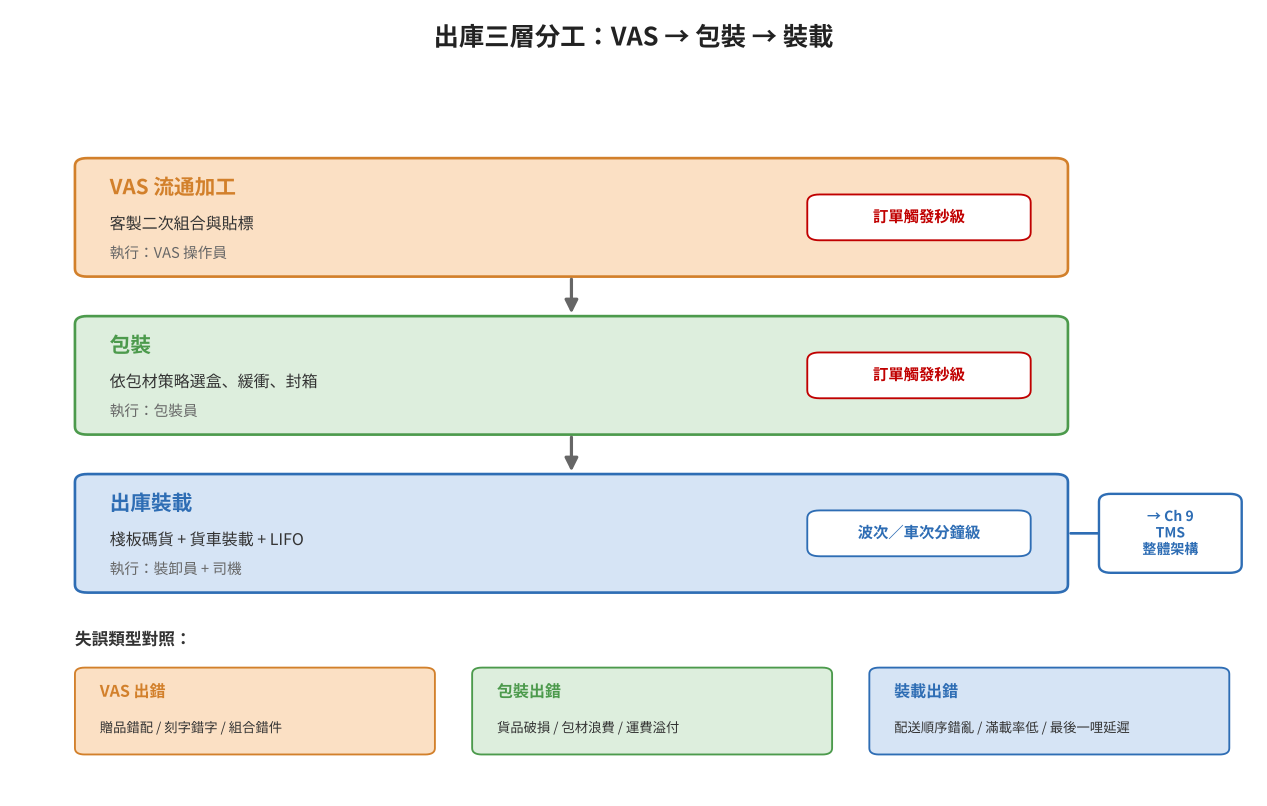
§8.0 從 VAS 到出庫裝載:三層分工釐清
承 Ch6/Ch7 三層分工結構,本章亦以三層開篇(見圖8-1):VAS 流通加工(揀貨後二次組合)→ 包裝 → 裝載。
出庫作業詞彙速覽(19 詞):延續第二篇詞彙基底,先一次定義出庫/包裝/裝載/人因相關術語,避免後文反覆解釋。
§8.1 流通加工(VAS):揀貨後最易失誤的二次組合
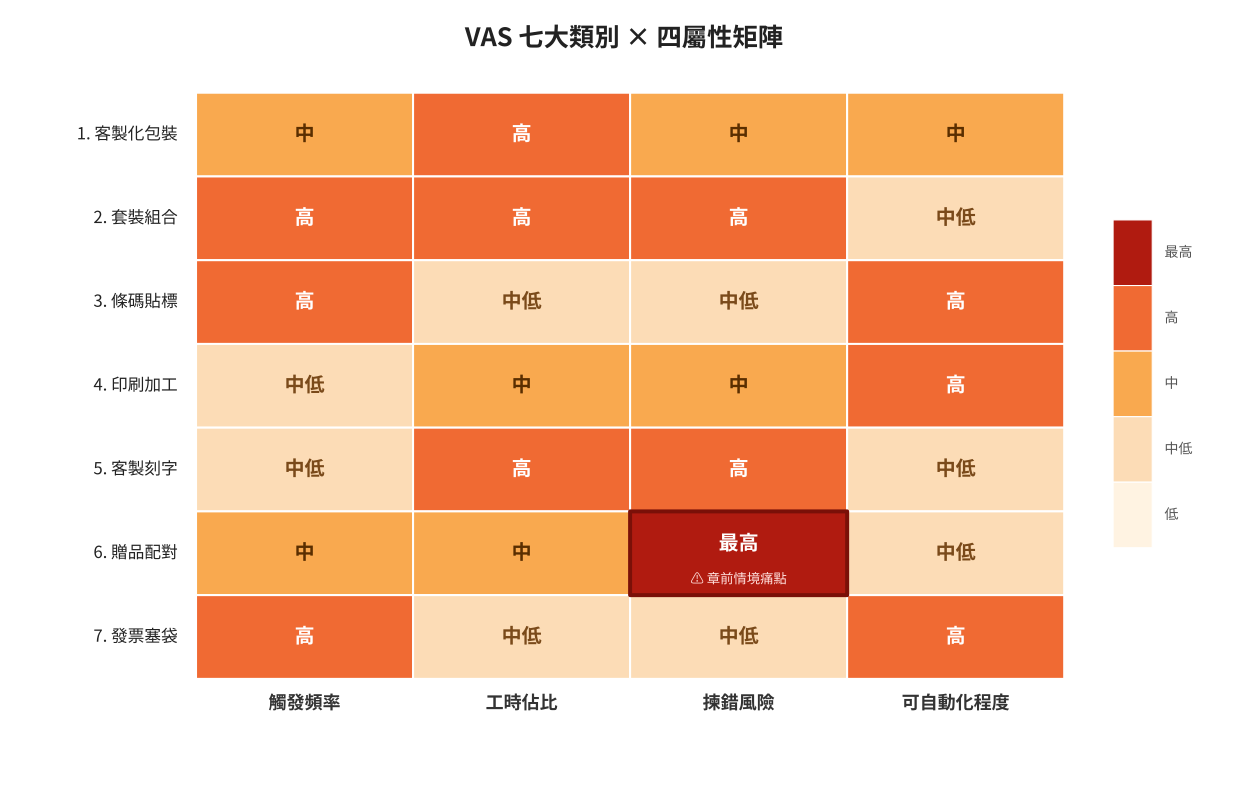
VAS 七大類別:客製化包裝、套裝組合(Kitting/Bundling)、條碼貼標、印刷加工、客製刻字、贈品配對、發票塞袋;每類觸發機制與失誤模式不同(見圖8-2)。
VAS 訂單分流:訂單自 OMS 進入時即帶 VAS Flag,採早分流/中分流/晚分流;VAS 比率高的檔期要「早分流」,標準訂單與 VAS 訂單不可混批。
三大 VAS KRI:VAS 工時佔比(旺季紅線 <35%)、單位 VAS 成本(VAS Cost/VAS Order)、VAS 揀錯率。
§8.2 包材策略:4 原則 × 6 類包材的選型
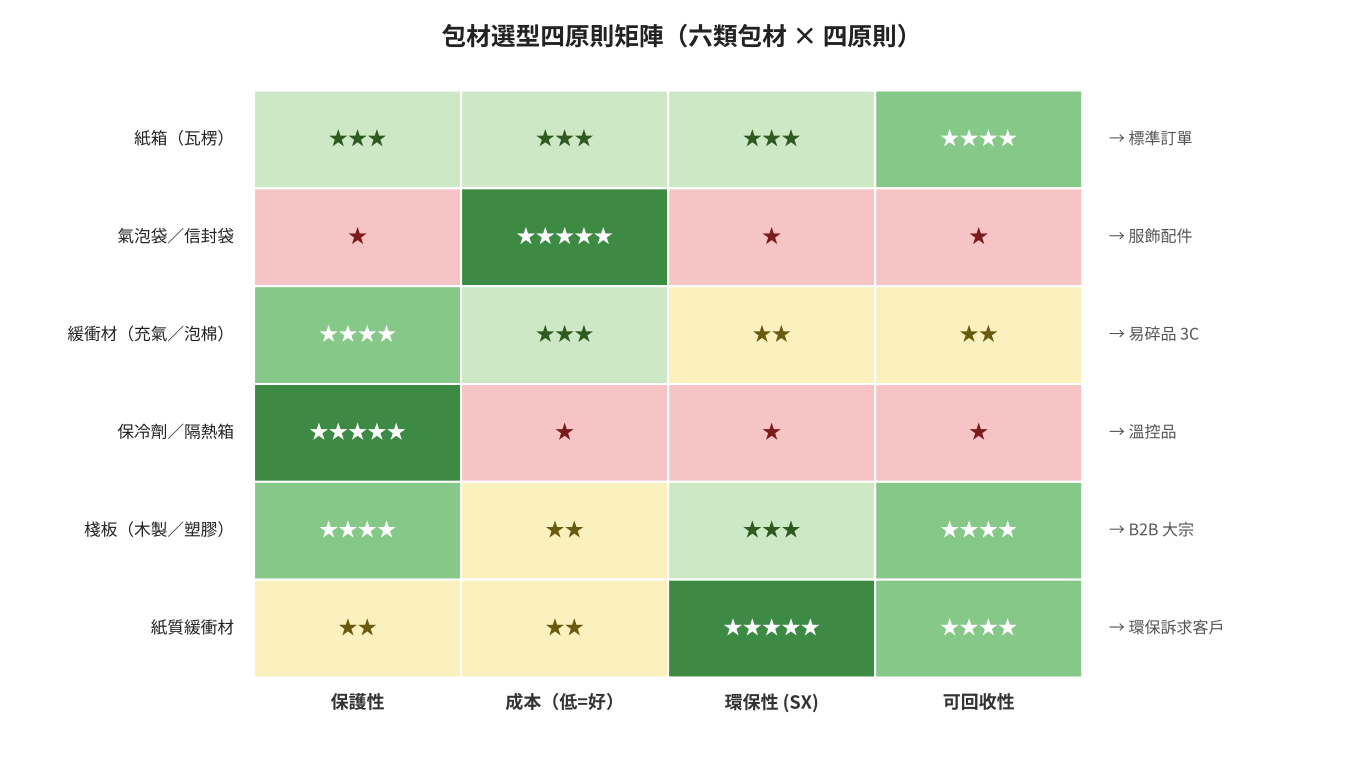
包材直接影響三件事:貨品保護(破損率)、運費(材積與重量)、ESG-S 治理(環保與回收)(見圖8-3)。
選型四原則(彼此衝突、需權衡,建議優先序):保護性 > 環保性(SX)> 可回收性 > 成本——破損成本(母親節禮盒 NT$600 起跳)遠高於包材成本(單盒 NT$3–5),選錯就是省 5 元、賠 600 元。
六類包材:紙箱(瓦楞,標準訂單最佳)、氣泡袋/信封袋(服飾配件書籍)、緩衝材(充氣/泡棉)等,依保護性/成本/環保性適配。
選箱四步:揀品包裝型態與數量盤點 → 對映外箱選型 → 加緩衝 → 封裝;90% 訂單用 5 種包材(紙箱 S/M/L +氣泡袋+緩衝材)即可,剩 10% 客製另處理。包材規格過多會拉高學習成本與揀錯率。
§8.3 出庫裝載計畫:棧板 × 貨車雙層 Bin Packing
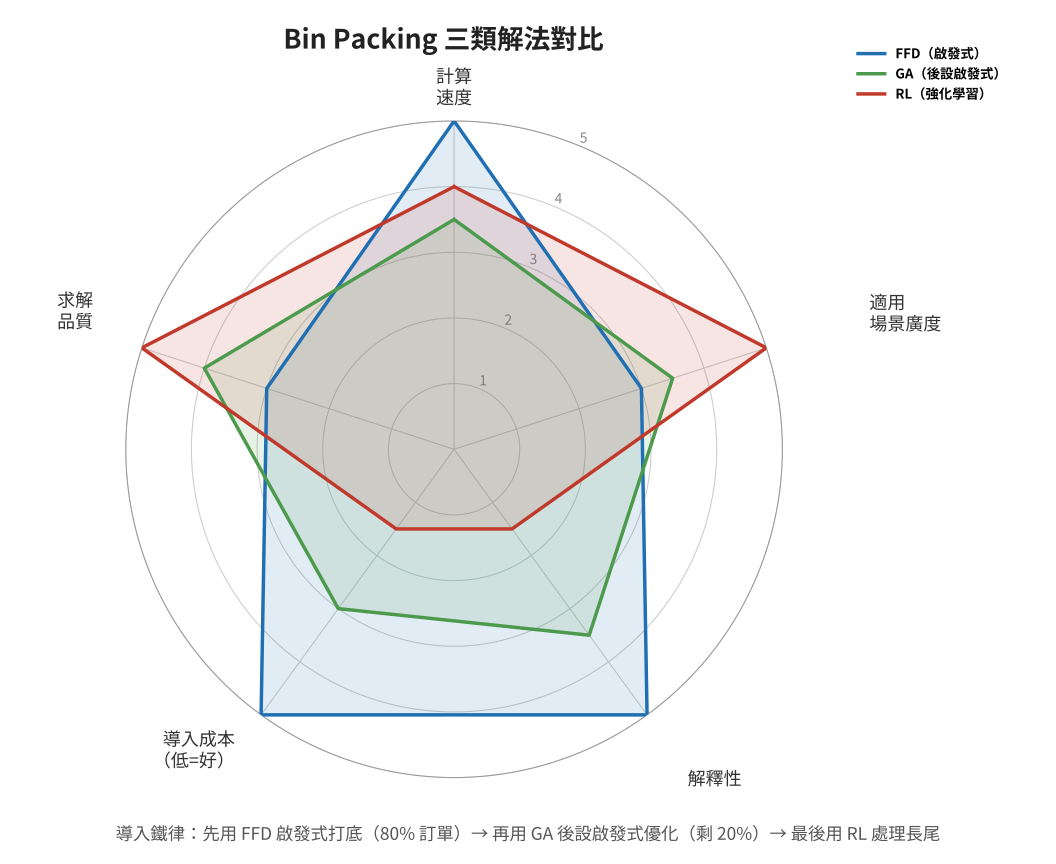
裝載是出庫作業最後一道工序,也是與 Ch9 TMS 整體架構的銜接點(見圖8-4)。
雙層 Bin Packing:先把貨件碼上棧板(容器層)、再把棧板裝上貨車(車輛層)。
三大目標權衡(建議優先序):LIFO 順序 > 容積積載率 > 滿載率——配送遲到一單的 SLA 違約金常超過運費節省。
三類解法:FFD 啟發式(棧板裝載、確定性高、<1 秒、約 70–80% 最優)、GA 元啟發式(複雜組合優化)、RL 強化學習(處理長尾)。
裝載安全五規範:重物在下/易碎在上、棧板高 <2.2m、左右重量差 <10%、溫控品分區不混常溫、危險品依 GHS 分倉分車。
§8.4 出庫品質交付:OTIF 與五大例外
OTIF(On-Time, In-Full,準時足量交付):衡量訂單是否在承諾時間內、完整足量無缺件、無錯送地交付,是倉儲篇五章的綜合性 KRI。
出庫五大例外與上游根因:缺件(Ch7 漏揀/Ch6 GIGO 失準)、破損(§8.2 包材不足/§8.3 裝載順序)、錯送、延遲、客訴;各有處置 SOP,並記入對應 KRI。
POD(Proof of Delivery,簽收證明)是出庫最後一個資料閉環,詳細處理屬於 Ch12。
§8.5 人因工程:四類負荷與站位設計
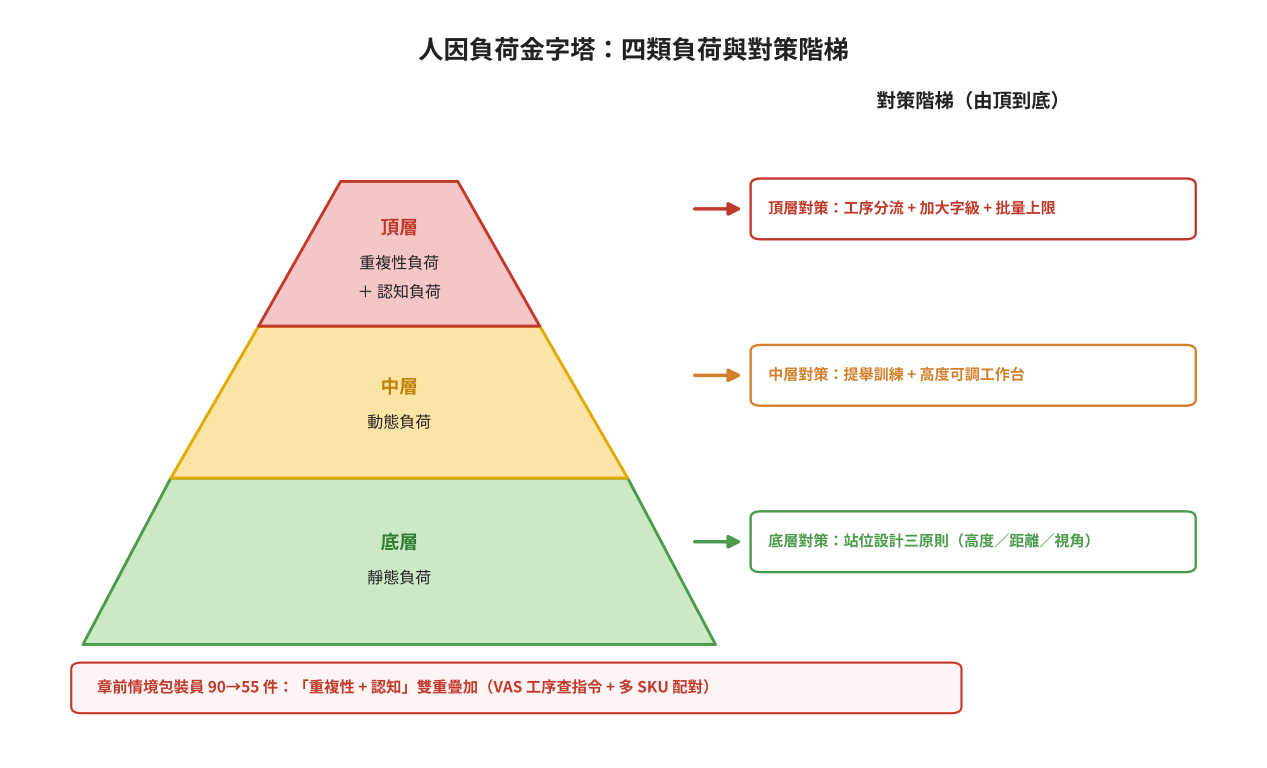
本書決策:人因工程併入 Ch8 節內、不獨立成章;在此一次處理跨章現場議題(揀貨肌骨負荷、語音揀貨聽覺疲勞、VAS 加工台彎腰提舉、棧板搬運腰椎負擔)(見圖8-5)。
四類人因負荷疊加:靜態(久站舉手,量心跳率/靜態肌電)、動態(彎腰提舉,NIOSH Lifting Equation)、重複性、認知。
站位設計三原則:高度 × 距離 × 視角,縮短動作距離、降低錯誤與人因負荷。
高齡友善三軸:單次提舉 <15kg(超過改用堆高機/搬運機器人)、顯示字級 ≥14pt、慢速教學(新進高齡前 8 小時保留 70% UPH、第二週拉到 90%)。
人因四 KRI:傷病請假率 <3%、職災率 <0.5%/萬工時、新人前 3 月離職 <15%、作業員平均年齡(規劃高齡友善投資)。
§8.6 工具與技術:三套可印表單
工具一:VAS 工時表(各 VAS 類別的標準工時、紅線工時與揀錯率紅線),供人力規劃與產能瓶頸識別。
工具二:包材選型矩陣(4 原則 × 6 類包材星級)。
工具三:Bin Packing 裝載前檢核 8 項。